


ເຄື່ອງຕັດແບບ milling ແມ່ນຫຍັງ?
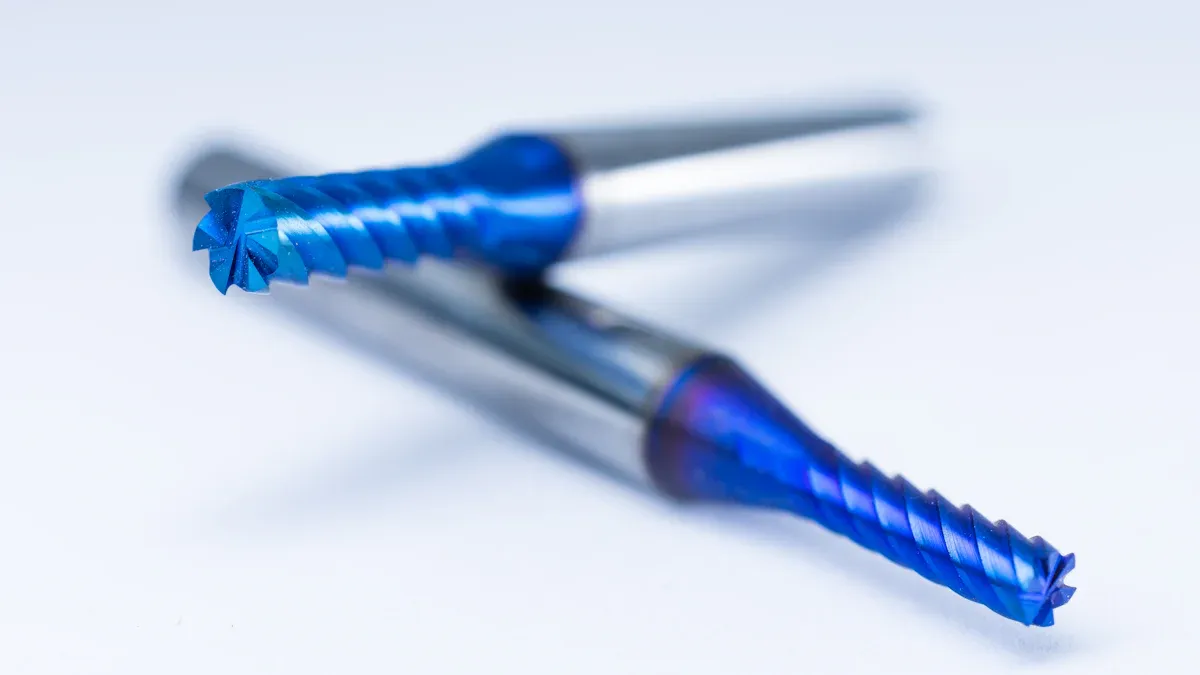
ເຄື່ອງຕັດໂມ້ ເຮັດໜ້າທີ່ເປັນເຄື່ອງມືຕັດແບບໝູນວຽນທີ່ສຳຄັນ. ພວກມັນເຮັດວຽກພາຍໃນເຄື່ອງຕັດເພື່ອເອົາວັດສະດຸອອກຈາກຊິ້ນວຽກໄດ້ຢ່າງແນ່ນອນ. ຂະບວນການພື້ນຖານນີ້ຊ່ວຍໃຫ້ຜູ້ຜະລິດສາມາດປັ້ນວັດຖຸດິບໄດ້. ການເຮັດວຽກທີ່ມີປະສິດທິພາບຂອງເຄື່ອງມືແມ່ນມີຄວາມສຳຄັນຫຼາຍສຳລັບການຜະລິດອົງປະກອບທີ່ຫຼາກຫຼາຍ. ພວກມັນແມ່ນສິ່ງທີ່ຂາດບໍ່ໄດ້ໃນເຄື່ອງຈັກທີ່ທັນສະໄໝ.
ບົດຮຽນຫຼັກ
- ເຄື່ອງຕັດແມ່ນເຄື່ອງມືທີ່ສຳຄັນ. ພວກມັນປັ້ນວັດສະດຸໂດຍການຖອດຊິ້ນສ່ວນຕ່າງໆອອກ. ພວກມັນຖືກນຳໃຊ້ໃນຫຼາຍອຸດສາຫະກຳ.
- ມີເຄື່ອງຕັດຫຼາຍຊະນິດ. ແຕ່ລະປະເພດມີຄຸນສົມບັດພິເສດ. ຄຸນສົມບັດເຫຼົ່ານີ້ຊ່ວຍໃນວຽກຕັດທີ່ແຕກຕ່າງກັນ.
- ການເລືອກເຄື່ອງຕັດທີ່ ເໝາະ ສົມ ເປັນກຸນແຈສຳຄັນ. ພິຈາລະນາວັດສະດຸທີ່ທ່ານຕັດ. ນອກຈາກນີ້, ໃຫ້ຄິດກ່ຽວກັບການອອກແບບ ແລະ ການເຄືອບຂອງເຄື່ອງຕັດ.
ເຂົ້າໃຈເຄື່ອງຕັດໂມ້: ຄຸນສົມບັດ ແລະ ປະເພດຕ່າງໆ
ລັກສະນະຫຼັກຂອງເຄື່ອງຕັດໂມ້
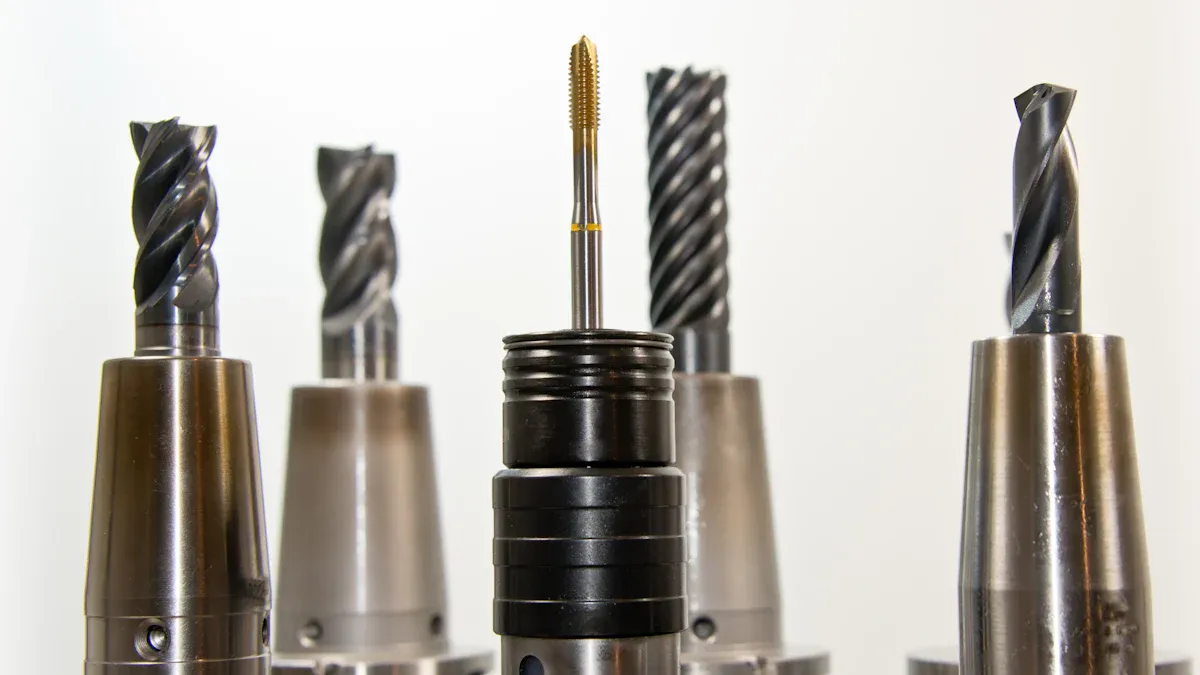
ເຄື່ອງຕັດໂມ້ມີລັກສະນະການອອກແບບສະເພາະທີ່ກຳນົດປະສິດທິພາບ ແລະ ຄວາມເໝາະສົມຂອງພວກມັນສຳລັບວຽກງານເຄື່ອງຈັກຕ່າງໆ. ລັກສະນະເຫຼົ່ານີ້ລວມມີຮູບຮ່າງໂດຍລວມ, ຈຳນວນ ແລະ ການອອກແບບຂອງຂຸ່ຍ, ແລະ ວັດສະດຸທີ່ພວກມັນປະກອບເຂົ້າກັນ.
ອົງປະກອບການອອກແບບຫຼັກກຳນົດລັກສະນະການເຮັດວຽກຂອງເຄື່ອງຕັດ. ສິ່ງເຫຼົ່ານີ້ລວມມີ:
- ຮູບຮ່າງ: ເຄື່ອງຕັດມີຫຼາຍຮູບຊົງມາດຕະຖານອຸດສາຫະກຳ.
- ຂຸ່ຍ/ແຂ້ວ: ຈຳນວນຂຸ່ຍ ຫຼື ແຂ້ວມີຜົນກະທົບໂດຍກົງຕໍ່ອັດຕາການກຳຈັດວັດສະດຸ. ແຂ້ວຫຼາຍໂດຍທົ່ວໄປແລ້ວຈະເຮັດໃຫ້ການກຳຈັດວັດສະດຸໄວຂຶ້ນ. ຂຸ່ຍແມ່ນຮ່ອງກ້ຽວວຽນເລິກ, ແລະ ໃບມີດແຫຼມຕາມແຄມປະກອບເປັນແຂ້ວ.
- ມຸມກ້ຽວວຽນ: ຟັນຮູບກ້ຽວວຽນຊ່ວຍໃຫ້ແຂ້ວເຂົ້າໄປໃນວັດສະດຸໄດ້ເທື່ອລະກ້າວ. ການອອກແບບນີ້ຊ່ວຍຫຼຸດຜ່ອນການສັ່ນສະເທືອນ ແລະ ປັບປຸງທັງຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ. ເຄື່ອງຕັດສຳເລັດຮູບມັກຈະມີມຸມກວາດທີ່ສູງກວ່າ, ຊຶ່ງໝາຍຄວາມວ່າເປັນກ້ຽວວຽນທີ່ແໜ້ນກວ່າ, ເພື່ອການສຳເລັດຮູບທີ່ດີກວ່າ. ມຸມກ້ຽວວຽນສູງເຮັດວຽກໄດ້ດີທີ່ສຸດສຳລັບໂລຫະອ່ອນ, ໃນຂະນະທີ່ມຸມກ້ຽວວຽນຕ່ຳເໝາະສົມກັບໂລຫະແຂງ ຫຼື ໂລຫະແຂງ. ມຸມກ້ຽວວຽນທີ່ສູງກວ່າຍັງຊ່ວຍເພີ່ມປະສິດທິພາບການຕັດ, ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນແຮງຕັດ ແລະ ຄວາມຮ້ອນ. ການອອກແບບນີ້ຊ່ວຍປັບປຸງການສີດຊິບໂດຍການຍົກຊິບອອກ ແລະ ອອກຈາກຊິ້ນວຽກ. ໃນທາງກົງກັນຂ້າມ, ເຄື່ອງມືກ້ຽວວຽນທີ່ຊ້າ, ໂດຍປົກກະຕິແລ້ວຈະຕ່ຳກວ່າ 40°, ອາດຈະມີບັນຫາກັບການລະບາຍຊິບ, ເຊິ່ງອາດຈະນຳໄປສູ່ການສຳເລັດຮູບທີ່ຫຍາບຄາຍ.
- ການຕັດກາງ: ມີດຕັດບາງອັນສາມາດຕັດລົງໄປໃນວັດສະດຸໄດ້ໂດຍກົງ. ບາງອັນສາມາດຕັດໄດ້ພຽງແຕ່ມຸມເທົ່ານັ້ນ. ຄວາມສາມາດນີ້ແມ່ນຂຶ້ນກັບວ່າແຂ້ວຂອງພວກມັນຂະຫຍາຍໄປຮອດຈຸດກາງຂອງໜ້າປາຍຫຼືບໍ່.
- ການກຳນົດການລື່ນ ຫຼື ການສຳເລັດຮູບ: ຜູ້ຜະລິດອອກແບບເຄື່ອງຕັດສຳລັບການກຳຈັດວັດສະດຸຈຳນວນຫຼວງຫຼາຍ (ການຫຍາບ) ຫຼື ບັນລຸໄດ້ຜິວໜ້າທີ່ລະອຽດທີ່ດີ (ການສຳເລັດຮູບ). ເຄື່ອງຕັດຫຍາບມັກຈະມີແຂ້ວເລື່ອຍ, ໃນຂະນະທີ່ເຄື່ອງຕັດສຳເລັດຮູບມັກຈະມີແຂ້ວຫຼາຍກວ່າ.
- ການເຄືອບ: ການເຄືອບເຊັ່ນ: Polycrystalline Diamond (PCD) ຫຼື Titanium Aluminum Nitride (TiAlN) ຊ່ວຍເພີ່ມຄວາມໄວໃນການຕັດ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໄດ້ຢ່າງຫຼວງຫຼາຍ. ພວກມັນຍັງຊ່ວຍປັບປຸງຄວາມສຳເລັດຂອງພື້ນຜິວໂດຍການຫຼຸດຜ່ອນການສວມໃສ່ ຫຼື ປ້ອງກັນການຍຶດຕິດຂອງວັດສະດຸ. ຕົວຢ່າງ, TiAlN ເຮັດວຽກໄດ້ດີສຳລັບອາລູມີນຽມ.
- ກ້ານ:ກ້ານເຄື່ອງມືແມ່ນສ່ວນທີ່ບໍ່ມີຮ່ອງທີ່ຖືເຄື່ອງມື. ມັນມີຮູບຮ່າງແຕກຕ່າງກັນ, ເຊັ່ນ: ຮູບກົມ ຫຼື ຮູບແບນ, ແລະ ຄວາມຍາວ, ລວມທັງກ້ານເຄື່ອງມື, ຍາວ, ຫຼື ຍາວພິເສດ, ເພື່ອໃຫ້ພໍດີ. ຕົວຍຶດເຄື່ອງມື ແລະ ສົ່ງຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງ.
ສ່ວນປະກອບຂອງວັດສະດຸຂອງເຄື່ອງຕັດມີອິດທິພົນຕໍ່ປະສິດທິພາບຂອງມັນຢ່າງຫຼວງຫຼາຍ. ເຄື່ອງຕັດເຫຼັກຄວາມໄວສູງ (HSS) ມີລາຄາຖືກກວ່າແຕ່ມີອາຍຸການໃຊ້ງານສັ້ນກວ່າ. ເຄື່ອງຕັດຄາໄບຊີມັງມີຄວາມແຂງກວ່າ, ໃຊ້ໄດ້ດົນກວ່າ, ແລະຊ່ວຍໃຫ້ການເຮັດວຽກໄວຂຶ້ນ. HSS ທີ່ມີໂຄບອນໃຫ້ປະສິດທິພາບທີ່ດີຂຶ້ນກວ່າ HSS ທຳມະດາ. ເຄື່ອງຕັດຍັງສາມາດປະກອບດ້ວຍອາລູມິນຽມ ຫຼື ເຫຼັກທີ່ມີແຂ້ວໃສ່ທີ່ແຂງກວ່າເພື່ອຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍ. ການເຄືອບແຂງພິເສດເຊັ່ນ: ເພັດໂພລີຄຣິສຕາລິນ (PCD) ຫຼື ໄນໄຕຣດໂບຣອນຄິວບິກ (CBN) ຊ່ວຍເພີ່ມຄວາມທົນທານ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື.
ເຄື່ອງຕັດໂມ້ຖືກວັດແທກ ແລະ ອະທິບາຍໂດຍລັກສະນະສຳຄັນຫຼາຍຢ່າງ:
- ເສັ້ນຜ່າສູນກາງ: ວັດແທກທົ່ວຈຸດກາງຂອງເຄື່ອງຕັດ.
- ຈຳນວນຂຸ່ຍ: ຈຳນວນຂອບຕັດ.
- ການຕັ້ງຄ່າຂອບຕັດ: ການອອກແບບສະເພາະຂອງຂອບຕັດ.
- ສ່ວນປະກອບຂອງວັດສະດຸ: ປະເພດຂອງວັດສະດຸທີ່ໃຊ້ເພື່ອເຮັດເຄື່ອງຕັດ.
- ປະເພດກ້ານ: ເຊັ່ນ: ໄມ້ຄ້ອນຊື່ ຫຼື ໄມ້ຄ້ອນ Weldon.
- ປະເພດການຕິດຕັ້ງ: ຕົວຢ່າງ, ການຕິດຕັ້ງໂຮງງານເປືອກຫອຍ.
- ຈຸດປະສົງການນຳໃຊ້: ຄືກັບ 'ເຄື່ອງບົດຫຍາບ' ຫຼື 'ເຄື່ອງບົດສຳເລັດຮູບ'.
ປະເພດທົ່ວໄປຂອງເຄື່ອງຕັດ milling
ເຄື່ອງຕັດຫຼາຍປະເພດຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດສຳລັບວຽກງານທົ່ວໄປ. ເຄື່ອງຕັດປາຍແມ່ນໜຶ່ງໃນບັນດາເຄື່ອງທີ່ພົບເຫັນຫຼາຍທີ່ສຸດ, ມີຫຼາກຫຼາຍຮູບແບບເພື່ອໃຫ້ເໝາະສົມກັບການນຳໃຊ້ທີ່ແຕກຕ່າງກັນ.
ໂຮງສີປາຍຮູບສີ່ຫຼ່ຽມແມ່ນເຄື່ອງມືທີ່ຫຼາກຫຼາຍ. ພວກມັນມີມຸມແຫຼມ ແລະ ເໝາະສຳລັບການສ້າງມຸມ 90 ອົງສາ ແລະ ພື້ນຜິວຮາບພຽງທີ່ແນ່ນອນ. ການນຳໃຊ້ຂອງມັນລວມມີ:
- ການດຳເນີນງານດ້ານໜ້າ: ການເຄື່ອງຈັກເຮັດໜ້າດິນຮາບພຽງໃສ່ຊິ້ນວຽກເພື່ອຄວາມແມ່ນຍຳ.
- ການເຈາະຮູ ແລະ ການເຈາະຮ່ອງ: ການສ້າງຊ່ອງທາງ ຫຼື ຮ່ອງທີ່ມີຄວາມເລິກ ແລະ ຄວາມກວ້າງທີ່ແນ່ນອນ.
- ການໃສ່ຖົງ: ການສ້າງຊ່ອງວ່າງທີ່ມີພື້ນຮາບພຽງສຳລັບການວາງສ່ວນປະກອບ.
- ການເຈາະຮູບຊົງ: ການສ້າງຮູບຮ່າງວັດສະດຸໃຫ້ເປັນຮູບແບບທີ່ສັບສົນ, ລວມທັງຮູບຮ່າງເລຂາຄະນິດທີ່ສັບສົນ ແລະ ລັກສະນະ 3 ມິຕິ.
- ການດໍາເນີນງານສໍາເລັດຮູບ: ການປັບປຸງພື້ນຜິວໃຫ້ຕອບສະໜອງຄວາມທົນທານ ແລະ ຄວາມຕ້ອງການດ້ານຄວາມງາມສະເພາະ.
ປະເພດດອກສຽບທົ່ວໄປອື່ນໆລວມມີດອກສຽບດັງບານ, ເຊິ່ງມີປາຍມົນສຳລັບການສ້າງພື້ນຜິວຮູບຊົງ ແລະ ໂປຣໄຟລ໌ 3D, ແລະ ດອກສຽບດັງງົວ, ເຊິ່ງມີລັດສະໝີມຸມສຳລັບການປະສົມກັນຂອງດ້ານລຸ່ມຮາບພຽງ ແລະ ຄວາມສາມາດຂອງມຸມມົນ.
ເຄື່ອງຕັດໂມ້ພິເສດ
ນອກເໜືອໄປຈາກເຄື່ອງມືທົ່ວໄປ, ເຄື່ອງຕັດເຈາະພິເສດຍັງແກ້ໄຂບັນຫາການເຄື່ອງຈັກທີ່ເປັນເອກະລັກອີກດ້ວຍ. ເຄື່ອງມືເຫຼົ່ານີ້ຖືກອອກແບບມາສຳລັບຮູບຮ່າງສະເພາະ ຫຼື ຂະບວນການກຳຈັດວັດສະດຸ.
ເຄື່ອງຕັດຮູຮູບຕົວ T ແມ່ນເຄື່ອງມືທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ຂາດບໍ່ໄດ້ໃນການຜະລິດໂລຫະ ແລະ ກົນຈັກ. ພວກມັນເຈາະຮູຮູບຕົວ T ໂດຍສະເພາະ, ເຊິ່ງມີຄວາມສໍາຄັນສໍາລັບການຕິດຕັ້ງຊິ້ນສ່ວນ ແລະ ການວາງຕໍາແໜ່ງໃນອຸດສາຫະກໍາຕ່າງໆ. ຮູເຫຼົ່ານີ້ພົບເຫັນການນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນໂຕະເຮັດວຽກຂອງເຄື່ອງຈັກ, ລະບົບຕິດຕັ້ງ, ອຸປະກອນອັດຕະໂນມັດ, ແລະ ຕົວເຊື່ອມຕໍ່ໂຄງສ້າງ. ຜົນປະໂຫຍດຂອງພວກມັນລວມມີຄວາມສາມາດໃນການຮັບນໍ້າໜັກສູງ, ຄວາມສະດວກໃນການປັບ, ແລະ ປະສິດທິພາບການຜະລິດທີ່ດີກວ່າ. ເຄື່ອງຕັດຮູຮູບຕົວ T ສ້າງຮູທີ່ມີການຕັດດ້ານລຸ່ມທີ່ຂະຫຍາຍໄປໃຕ້ໜ້າດິນຂອງຮ່ອງທີ່ຖືກເຈາະກ່ອນໜ້ານີ້, ປະກອບເປັນໂປຣໄຟລ໌ຮູບຕົວ T.
ເຄື່ອງຕັດເສັ້ນດ້າຍມີຂໍ້ໄດ້ປຽບຫຼາຍກວ່າການກ໊ອກແບບດັ້ງເດີມສຳລັບການສ້າງເສັ້ນດ້າຍ. ພວກມັນໃຫ້ຄວາມຍືດຫຍຸ່ນ ແລະ ຄວາມແມ່ນຍໍາທີ່ດີກວ່າ, ໂດຍສະເພາະໃນວັດສະດຸທີ່ທ້າທາຍ ຫຼື ຮູບແບບເສັ້ນດ້າຍທີ່ສັບສົນ.
| ປັດໄຈຕ່າງໆ | ການເຈາະເສັ້ນດ້າຍ |
|---|---|
| ຊ່ວງອາຍຸ | ໃຊ້ໄດ້ດົນ (ຫຼາຍພັນຮູ), ໂດຍສະເພາະເມື່ອເຮັດຈາກວັດສະດຸທີ່ທົນທານເຊັ່ນ: ຄາໄບ |
| ການເຈາະ | ທັງສາຍພາຍໃນ ແລະ ສາຍພາຍນອກ |
| ຄວາມຍືດຫຍຸ່ນ | ສູງ — ທ່ານສາມາດປັບຂະໜາດຂອງເສັ້ນດ້າຍໄດ້ຜ່ານການຂຽນໂປຣແກຣມ |
| ຄວາມແມ່ນຍຳ | ສູງ, ສະເໜີການຄວບຄຸມຂະໜາດຂອງກະທູ້ທີ່ຊັດເຈນກວ່າ |
| ຂະໜາດຂອງເສັ້ນດ້າຍ | ບໍ່ມີຂໍ້ຈຳກັດດ້ານຂະໜາດ |
| ຄຸນນະພາບຂອງເສັ້ນດ້າຍ | ຜະລິດເສັ້ນດ້າຍທີ່ມີຄຸນນະພາບສູງກວ່າດ້ວຍພື້ນຜິວທີ່ດີກວ່າ, ໂດຍສະເພາະໃນວັດສະດຸທີ່ທົນທານ |
| ມັນຝຣັ່ງທອດ | ສ້າງຊິບທີ່ມີຂະໜາດນ້ອຍກວ່າ ແລະ ງ່າຍຕໍ່ການຈັດການ |
| ແອັບພລິເຄຊັນ | ເສັ້ນດ້າຍທີ່ກຳນົດເອງ ແລະ ຂະໜາດໃຫຍ່ (ເຊັ່ນ: ເສັ້ນດ້າຍທໍ່) ແລະ ຮູໃຫຍ່, ຄວາມແມ່ນຍຳ, ຝາບາງ, ບໍ່ສະເໝີກັນ, ຫຼື ບໍ່ໝູນ, ເສັ້ນດ້າຍທີ່ຖືກຕ້ອງດ້ວຍຄວາມທົນທານທີ່ແໜ້ນໜາ, ເສັ້ນດ້າຍຂວາ ແລະ ຊ້າຍ. |
| ວັດສະດຸ | ອາລູມິນຽມ, ເຫຼັກສະແຕນເລດ, ທາດໄທທານຽມ, ໂລຫະປະສົມທີ່ມີອຸນຫະພູມສູງ, ພລາສຕິກ ແລະ ວັດສະດຸປະສົມ |
| ຂະບວນການຕັດ | ແກະສະຫຼັກເສັ້ນດ້າຍໂດຍການຍ້າຍເຄື່ອງມືໃນຮູບແບບກ້ຽວວຽນ |
| ຂະບວນການກະທູ້ພາຍໃນ | ເຄື່ອງ CNC ນຳພາເຄື່ອງມືໃນຮູບແບບກ້ຽວວຽນ ຫຼື ສະກູເຂົ້າໄປໃນວັດສະດຸ |
| ຂະບວນການກະທູ້ພາຍນອກ | ເຄື່ອງ CNC ນຳພາເຄື່ອງມື, ເຄື່ອນຍ້າຍມັນໄປມາທາງນອກຂອງວັດສະດຸ |
ການເຈາະເສັ້ນດ້າຍສະເໜີທາງເລືອກທີ່ບໍ່ຈຳກັດສຳລັບຂະໜາດຂອງເຄື່ອງຕັດ, ມີໃຫ້ພ້ອມສຳລັບຂະໜາດຂອງເສັ້ນດ້າຍຕ່າງໆ, ໂດຍບໍ່ຕ້ອງກັງວົນກ່ຽວກັບແຮງບິດຂອງແກນ. ມັນມີປະສິດທິພາບສຳລັບວັດສະດຸທີ່ແຂງກວ່າເຊັ່ນ: ເຫຼັກສະແຕນເລດ, ໄທທານຽມ, ແລະໂລຫະປະສົມທີ່ມີຄວາມແຂງແຮງສູງ, ຍ້ອນວ່າມັນຫຼີກລ່ຽງອຸນຫະພູມສູງ ແລະ ຄວາມກົດດັນທີ່ສາມາດເຮັດໃຫ້ເກີດການແຕກຫັກຂອງເຄື່ອງມື ແລະ ການບິດເບືອນຂອງເສັ້ນດ້າຍດ້ວຍການແຕະ. ການເຈາະເສັ້ນດ້າຍຍັງດີເລີດໃນວັດສະດຸທີ່ແຕກຫັກງ່າຍ, ປ້ອງກັນການລອກ ຫຼື ການແຕກ. ມັນມີປະສິດທິພາບໂດຍສະເພາະສຳລັບຮູເລິກ ຫຼື ຮູບອດບ່ອນທີ່ການແຕະບໍ່ສາມາດປະຕິບັດໄດ້ເນື່ອງຈາກບັນຫາການກຳຈັດຊິບ. ການເຈາະເສັ້ນດ້າຍຜະລິດເສັ້ນດ້າຍທີ່ສະອາດກວ່າ, ຊັດເຈນກວ່າດ້ວຍການສຳເລັດຮູບທີ່ເປັນເອກະພາບ ແລະ ຄວາມທົນທານທີ່ແໜ້ນໜາກວ່າ. ມັນຍັງຊ່ວຍໃຫ້ສ້າງເສັ້ນດ້າຍຫຼາຍຈຸດເລີ່ມຕົ້ນ, ເຊິ່ງການແຕະແບບດັ້ງເດີມບໍ່ສາມາດບັນລຸໄດ້.
ເຄື່ອງຕັດໂມ້ເຮັດວຽກແນວໃດ ແລະ ການນຳໃຊ້ຂອງມັນ
ກົນໄກຂອງເຄື່ອງຕັດໂມ້
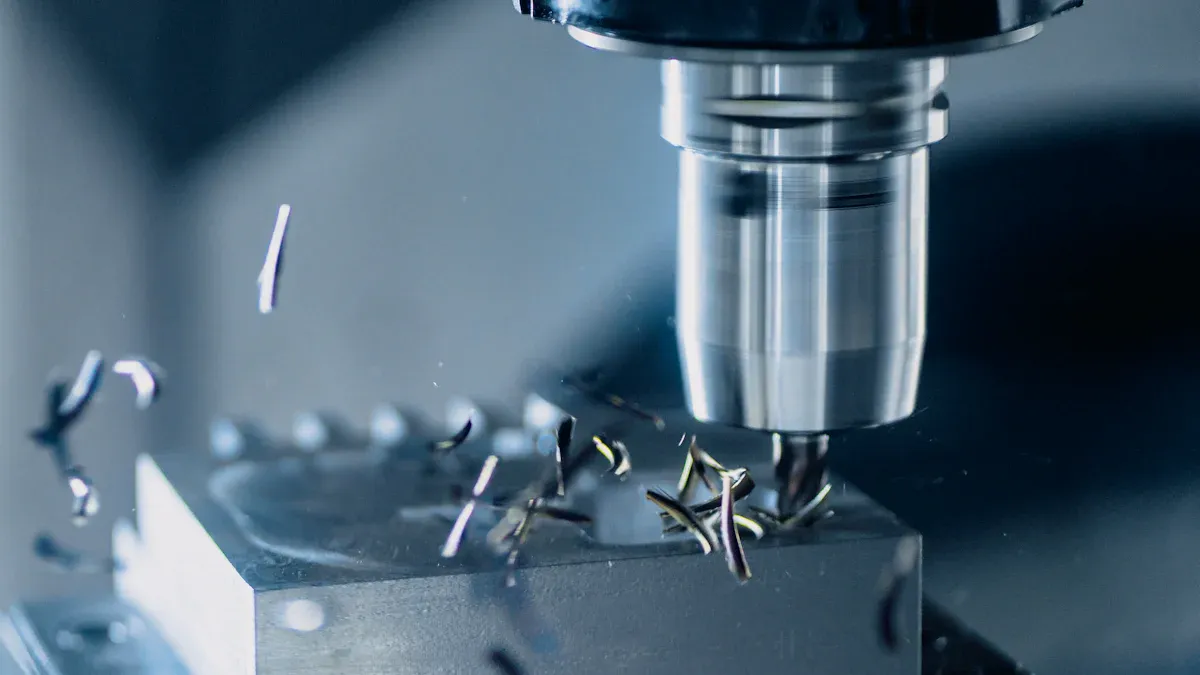
ເຄື່ອງຕັດໂມ້ຈະກຳຈັດວັດສະດຸຜ່ານການພົວພັນທີ່ສັບສົນຂອງແຮງ ແລະ ຮູບຮ່າງຂອງເຄື່ອງມື. ໃນຂະນະທີ່ເຄື່ອງມືໝຸນ ແລະ ກະທົບກັບຊິ້ນວຽກ, ມັນຈະອອກແຮງຫຼາຍແຮງ. ແຮງ tangential (Ft) ຂັບເຄື່ອນການຕັດຕົວຈິງ. ແຮງ radial (Fr) ກະທຳໃນທິດທາງຕັດ, ໃນຂະນະທີ່ແຮງ axis (Fa) ກະທຳຕາມແກນຂອງເຄື່ອງມື. ປະມານ 70% ຂອງແຮງທັງໝົດແມ່ນແຮງຕັດ tangential, ເຊິ່ງເອົາຊະນະຄວາມຕ້ານທານຕໍ່ການໝຸນ. ຮູບຮ່າງຂອງຄົມຕັດມີອິດທິພົນຢ່າງຫຼວງຫຼາຍຕໍ່ການສ້າງຊິບ. ຕົວຢ່າງ, ຄົມຕັດທີ່ເປັນແຂ້ວເລື່ອຍສາມາດເຮັດໃຫ້ຊິບແຕກ, ເຊິ່ງເຮັດໃຫ້ຄວາມໜາຂອງຊິບທີ່ວັດແທກໄດ້ໃຫຍ່ກວ່າທີ່ຄິດໄລ່ໄວ້ ແລະ ຄວາມຍາວຂອງຊິບຫຼຸດລົງ. ການອອກແບບຂອງທັງສອງ ແຊກ ແລະ ຂອບຕັດທີ່ແຂງ, ລວມທັງຮູບແບບກ້ຽວວຽນ ແລະ ແຂ້ວເລື່ອຍ, ແມ່ນມີຄວາມສຳຄັນຫຼາຍຕໍ່ການຄາດຄະເນການແຈກຢາຍຄວາມໜາຂອງຊິບ.
| ປະເພດແຮງ | ລາຍລະອຽດ | ເປີເຊັນປະມານຂອງກຳລັງທັງໝົດ |
|---|---|---|
| ແຮງຕັດແບບແທງເຈນ | ເອົາຊະນະຄວາມຕ້ານທານຕໍ່ການໝູນວຽນ | 70% |
| ກຳລັງປ້ອນ | 20% | |
| ແຮງລັດສະໝີ | ມັກຈະຍູ້ເຄື່ອງມືອອກໄປ | 10% |
ການເຈາະແບບທຳມະດາ vs ການເຈາະແບບປີນພູດ້ວຍເຄື່ອງເຈາະ
ການເຈາະໃຊ້ສອງວິທີຫຼັກຄື: ການເຈາະແບບທຳມະດາ ແລະ ການເຈາະແບບປີນຂຶ້ນ. ວິທີການເຫຼົ່ານີ້ແຕກຕ່າງກັນໃນວິທີທີ່ເຄື່ອງມືຕັດເຂົ້າກັບຊິ້ນວຽກ. ໃນການເຈາະແບບປີນຂຶ້ນ, ຄວາມໜາຂອງຊິບເລີ່ມຕົ້ນທີ່ສູງສຸດ ແລະ ຫຼຸດລົງເທື່ອລະກ້າວ. ຂະບວນການນີ້ຊ່ວຍຫຼຸດຜ່ອນແຮງສຽດທານ ແລະ ຄວາມຮ້ອນ. ໃນທາງກົງກັນຂ້າມ, ການເຈາະແບບທຳມະດາເລີ່ມຕົ້ນດ້ວຍຂອບຕັດທີ່ບໍ່ມີຄວາມໜາ, ແລະ ຊິບຈະຄ່ອຍໆເພີ່ມຄວາມໜາຂຶ້ນເມື່ອມັນເຂົ້າກັບວັດສະດຸ. ສິ່ງນີ້ສາມາດນຳໄປສູ່ການຖູແທນທີ່ຈະເປັນການຕັດທີ່ສະອາດ. ການເຈາະແບບປີນຂຶ້ນຈະເຮັດໃຫ້ແຮງຕັດລົງ, ໃນຂະນະທີ່ການເຈາະແບບທຳມະດາເຄື່ອນທີ່ຂຶ້ນ. ຄວາມແຕກຕ່າງນີ້ສົ່ງຜົນກະທົບຕໍ່ການສວມໃສ່ຂອງເຄື່ອງມື, ໂດຍການເຈາະແບບປີນຂຶ້ນເຮັດໃຫ້ມັນຫຼຸດລົງຍ້ອນການບາງຂອງຊິບ.
| ຄຸນສົມບັດ | ການປີນພູ Milling | ການເຈາະແບບທຳມະດາ |
|---|---|---|
| ຄວາມໜາຂອງຊິບ | ເລີ່ມໜາຂຶ້ນ, ບາງລົງ | ເລີ່ມບາງລົງ, ຄ່ອຍໆໜາຂຶ້ນ |
| ແຮງຕັດ | ຊີ້ລົງລຸ່ມ | ປະຕິບັດໜ້າທີ່ຂຶ້ນໄປ |
| ເຄື່ອງມື | ຫຼຸດຂະໜາດລົງເນື່ອງຈາກຊິບບາງລົງ | ເພີ່ມຂຶ້ນຍ້ອນຄວາມຕ້ານທານໃນເບື້ອງຕົ້ນທີ່ໃຫຍ່ກວ່າ |
ການນຳໃຊ້ຕົວຈິງຂອງເຄື່ອງຕັດໂມ້
ເຄື່ອງຕັດເຈາະພົບເຫັນການນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນຫຼາຍອຸດສາຫະກຳ. ໃນຂະແໜງການບິນອະວະກາດ, ພວກມັນມີຄວາມສຳຄັນຫຼາຍສຳລັບການປຸງແຕ່ງຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງ, ລວມທັງອົງປະກອບເຄື່ອງຈັກ, ໂຄງສ້າງລຳຕົວເຄື່ອງ, ແລະຕົວເຊື່ອມຕໍ່. ເຄື່ອງມືເຫຼົ່ານີ້ຈັດການກັບຮູບຊົງທີ່ສັບສົນ ແລະ ລັກສະນະທີ່ລະອຽດ, ຮັບປະກັນຄວາມແມ່ນຍຳສູງ. ພວກມັນເພີ່ມປະສິດທິພາບສຳລັບວັດສະດຸເຊັ່ນ: ໂລຫະປະສົມອາລູມິນຽມ, ໂລຫະປະສົມໄທທານຽມ, ແລະ ວັດສະດຸປະສົມ. ຕົວຢ່າງ, Harvi Ultra 8X ສາມາດເກັບຮວບຮວມ ຫຼື ປະກອບ Ti-6Al-4V ໄດ້ຢ່າງມີປະສິດທິພາບ, ເຊິ່ງບັນລຸອັດຕາການກຳຈັດໂລຫະສູງ. ອຸດສາຫະກຳລົດຍົນຍັງອາໄສເຄື່ອງຕັດເຈາະເປັນສ່ວນໃຫຍ່. ເຄື່ອງຕັດເຈາະຮູບແບບໂຄ້ງສ້າງລັກສະນະນູນທີ່ສັບສົນໃສ່ອົງປະກອບຕ່າງໆ, ຮັບປະກັນຄວາມແມ່ນຍຳສູງ, ຄວາມທົນທານທີ່ແໜ້ນໜາ, ແລະ ການສຳເລັດຮູບໜ້າດິນທີ່ດີເລີດ.
ການເລືອກເຄື່ອງຕັດທີ່ເໝາະສົມສຳລັບໂຄງການຂອງທ່ານ
ການເລືອກທີ່ຖືກຕ້ອງ ເຄື່ອງຕັດໂມ້ ສຳລັບໂຄງການໃດໜຶ່ງມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກ, ຄຸນນະພາບຂອງຊິ້ນສ່ວນ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ຂະບວນການຄັດເລືອກນີ້ກ່ຽວຂ້ອງກັບການພິຈາລະນາຢ່າງລະອຽດກ່ຽວກັບວັດສະດຸຊິ້ນວຽກ, ການອອກແບບເລຂາຄະນິດຂອງເຄື່ອງຕັດ, ແລະ ການເຄືອບປ້ອງກັນຂອງມັນ.
ການພິຈາລະນາດ້ານວັດສະດຸສຳລັບເຄື່ອງຕັດ
ວັດສະດຸຂອງຊິ້ນວຽກກຳນົດຄຸນສົມບັດທີ່ຈຳເປັນຂອງຊັ້ນຮອງພື້ນຂອງເຄື່ອງຕັດ. ການເຄື່ອງຈັກວັດສະດຸທີ່ມີຄວາມແຂງສູງ, ເຊັ່ນ: ເຫຼັກກ້າທີ່ແຂງໃນຊ່ວງ 60-70 HRC, ສ້າງຄວາມກົດດັນທາງຄວາມຮ້ອນ ແລະ ກົນຈັກທີ່ຮຸນແຮງ. ສະພາບແວດລ້ອມນີ້ຈຳເປັນຕ້ອງໃຊ້ວັດສະດຸຊັ້ນຮອງພື້ນທີ່ກ້າວໜ້າເຊັ່ນ: ຄາໄບເມັດລະອຽດພິເສດ. ວັດສະດຸນີ້ໃຫ້ຄວາມແຂງ ແລະ ຄວາມຕ້ານທານການແຕກຫັກສູງສຸດ, ປ້ອງກັນການເສື່ອມສະພາບຂອງຂອບຢ່າງໄວວາ, ການແຕກຂອງຈຸນລະພາກ, ແລະ ການອ່ອນລົງຂອງວັດສະດຸເຄື່ອງມືຍ້ອນຄວາມຮ້ອນ. ລັກສະນະການຂັດຂອງວັດສະດຸແຂງຍັງເພີ່ມການສວມໃສ່ຂອງເຄື່ອງມື, ເຮັດໃຫ້ຊັ້ນຮອງພື້ນທີ່ແຂງແຮງມີຄວາມສຳຄັນຕໍ່ການຮັກສາຄວາມແມ່ນຍຳ ແລະ ຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ນອກຈາກນັ້ນ, ການເຄືອບພິເສດເຊັ່ນ AlTiN ໃຊ້ກັບຊັ້ນຮອງພື້ນເຫຼົ່ານີ້ເພື່ອສ້າງເປັນແຜ່ນປ້ອງກັນຄວາມຮ້ອນ, ຄວບຄຸມຄວາມຮ້ອນອອກຈາກເຄື່ອງມື ແລະ ຮັກສາຄວາມສົມບູນຂອງໂຄງສ້າງພາຍໃຕ້ສະພາບການໂຫຼດສູງຢ່າງຕໍ່ເນື່ອງ.
ວັດສະດຸທີ່ອ່ອນກວ່າ, ເຊັ່ນ: ໂລຫະທີ່ບໍ່ແມ່ນເຫຼັກ (ISO N), ຊ່ວຍໃຫ້ມີຄວາມໄວໃນການຕັດສູງ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ຍາວນານກວ່າ ດ້ວຍແຜ່ນຮອງທີ່ມີຂອບແຫຼມ. ນີ້ໝາຍເຖິງຄວາມຕ້ອງການທີ່ເຂັ້ມງວດໜ້ອຍກວ່າສຳລັບຄວາມແຂງຂອງວັດສະດຸ ແລະ ຄວາມຕ້ານທານຄວາມຮ້ອນ. ການເລືອກຮູບຮ່າງຂອງເຄື່ອງມືຕັດ, ຊັ້ນ, ແລະ ຂໍ້ມູນການຕັດແມ່ນໄດ້ຮັບອິດທິພົນຈາກລັກສະນະທີ່ເປັນເອກະລັກຂອງແຕ່ລະວັດສະດຸ, ລວມທັງອົງປະກອບໂລຫະປະສົມ, ການປະຕິບັດຄວາມຮ້ອນ, ແລະ ຄວາມແຂງ. ວັດສະດຸຂອງຊິ້ນວຽກແບ່ງອອກເປັນຫົກກຸ່ມຫຼັກ (ISO P, M, K, N, S, H) ທີ່ມີຄຸນສົມບັດການປຸງແຕ່ງທີ່ເປັນເອກະລັກ. ຕົວຢ່າງ, ISO H ປະກອບມີເຫຼັກທີ່ມີຄວາມແຂງລະຫວ່າງ 45-65 HRC, ເຊິ່ງຍາກທີ່ຈະປຸງແຕ່ງ, ສ້າງຄວາມຮ້ອນ, ແລະ ມີຄວາມຂັດກັບຂອບຕັດຫຼາຍ.
ປັດໄຈທາງເລຂາຄະນິດຂອງເຄື່ອງຕັດ
ການອອກແບບເລຂາຄະນິດຂອງເຄື່ອງຕັດມີອິດທິພົນຢ່າງຫຼວງຫຼາຍຕໍ່ປະສິດທິພາບ ແລະ ຄວາມໝັ້ນຄົງຂອງມັນໃນລະຫວ່າງການປະຕິບັດງານ. ເສັ້ນຜ່າສູນກາງແກນ, ເຊິ່ງເປັນສ່ວນກາງທີ່ແຂງແກ່ນຂອງເຄື່ອງມືຕັດ, ແມ່ນພື້ນຖານຂອງຄວາມແຂງແກ່ນ ແລະ ຄວາມຕ້ານທານຕໍ່ການງໍ. ເສັ້ນຜ່າສູນກາງແກນທີ່ໃຫຍ່ກວ່າຊ່ວຍເພີ່ມຄວາມແຂງແກ່ນຂອງເຄື່ອງມື, ເຮັດໃຫ້ມັນມີຄວາມອ່ອນໄຫວຕໍ່ການງໍພາຍໃຕ້ແຮງຕັດໜ້ອຍລົງ, ໂດຍສະເພາະສຳລັບເຄື່ອງມືທີ່ມີຮ່ອງຍາວບ່ອນທີ່ສາມາດຂະຫຍາຍການງໍໄດ້. ການເພີ່ມເສັ້ນຜ່າສູນກາງແກນຢ່າງມີຍຸດທະສາດຈະຊ່ວຍປັບປຸງຄວາມແຂງແກ່ນ, ເຊິ່ງເປັນປະໂຫຍດຕໍ່ການປະຕິບັດງານທີ່ມີແຮງຂ້າງສູງ ຫຼື ການຕັດເລິກ.
ຄວາມແຂງແກ່ນຂອງເຄື່ອງມືແມ່ນມີຄວາມສຳຄັນຫຼາຍຕໍ່ການຫຼຸດຜ່ອນການໂຄ້ງງໍ. ການໂຄ້ງງໍໄດ້ຮັບອິດທິພົນໂດຍກົງຈາກຄວາມຍາວຂອງສ່ວນທີ່ຍື່ນອອກມາ ແລະ ເສັ້ນຜ່າສູນກາງຂອງເຄື່ອງມື; ການເພີ່ມຂອບເຂດຂອງເຄື່ອງມືຊ່ວຍຫຼຸດຜ່ອນຄວາມໝັ້ນຄົງຂອງຂະບວນການ. ເພື່ອເພີ່ມປະສິດທິພາບອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ການໂຄ້ງງໍຄວນຮັກສາໃຫ້ຕໍ່າກວ່າ 0.001 ນິ້ວ, ຫຼື ໜ້ອຍກວ່ານັ້ນສຳລັບເຄື່ອງມືຂະໜາດນ້ອຍກວ່າ. ການຫຼຸດຜ່ອນການແຂວນຂອງເຄື່ອງມືສົ່ງຜົນກະທົບຕໍ່ການໂຄ້ງງໍຢ່າງຫຼວງຫຼາຍ, ໂດຍການຫຼຸດຜ່ອນຄວາມຍາວຂອງສ່ວນທີ່ຍື່ນອອກມາ 20% ເຊິ່ງນຳໄປສູ່ການຫຼຸດຜ່ອນການໂຄ້ງງໍ 50%.
ພິຈາລະນາຈຸດເຫຼົ່ານີ້ເພື່ອເພີ່ມຄວາມໝັ້ນຄົງ ແລະ ຫຼຸດຜ່ອນການໂຄ້ງງໍ:
- ເລືອກດອກຕັດທີ່ມີເສັ້ນຜ່າສູນກາງແກນໃຫຍ່ກວ່າເພື່ອຄວາມໝັ້ນຄົງທີ່ດີຂຶ້ນ.
- ຫຼຸດຜ່ອນສ່ວນຍື່ນອອກມາຈາກດັງຂອງແກນໝຸນໄປຫາປາຍເຄື່ອງມື.
- ໃຊ້ດອກຕັດທີ່ມີຄວາມຍາວຂອງກ້ານດອກທຸກຄັ້ງທີ່ເປັນໄປໄດ້ເພື່ອຫຼຸດຜ່ອນການໂຄ້ງງໍ.
- ສຳລັບເຄື່ອງຕັດ 90°, ແຮງລັດສະໝີທີ່ໂດດເດັ່ນເຮັດໃຫ້ເກີດການບ່ຽງເບນພ້ອມກັບການຍື່ນອອກມາຍາວ.
- ໃຊ້ເຄື່ອງມືທີ່ມີຄວາມຍາວສັ້ນທີ່ສຸດເທົ່າທີ່ຈະເປັນໄປໄດ້ສະເໝີ.
- ແນວໂນ້ມການສັ່ນສະເທືອນຈະເຫັນໄດ້ຊັດເຈນຂຶ້ນເມື່ອສ່ວນຍື່ນອອກເກີນສີ່ເທົ່າຂອງເສັ້ນຜ່າສູນກາງເຄື່ອງມື.
ໃນການເຈາະ, ທັງມຸມຮั້ວແບບລັດສະໝີ ແລະ ມຸມແກນແມ່ນຖືກກຳນົດໄວ້ ເພາະວ່າແຕ່ລະມຸມມີອິດທິພົນຕໍ່ການບ່ຽງເບນຂອງຊິບ ແລະ ຄວາມແຂງແຮງຂອງຂອບໃນທິດທາງທີ່ແຕກຕ່າງກັນ. ມຸມເຫຼົ່ານີ້ລວມກັນສົ່ງຜົນກະທົບຕໍ່ຜົນໄດ້ຮັບຂອງເຄື່ອງຈັກໂດຍລວມ ເຊັ່ນ: ການສ້າງຊິບ, ແຮງຕັດ, ແລະ ການສຳເລັດຮູບຂອງໜ້າດິນ. ມຸມຮั້ວແບບແກນມີອິດທິພົນຕໍ່ການໄຫຼຂອງຊິບ, ຄວາມແຂງແຮງຂອງຄົມຕັດ, ແລະ ການໃຊ້ພະລັງງານ. ຜູ້ຜະລິດເຄື່ອງມືສາມາດປັບມຸມນີ້ເພື່ອຫຼຸດຜ່ອນແຮງຕັດ, ຊ່ວຍໃຫ້ເຄື່ອງຈັກທີ່ມີກຳລັງມ້າໜ້ອຍກວ່າສາມາດໃຊ້ໄດ້ຢ່າງມີປະສິດທິພາບຫຼາຍຂຶ້ນ. ໃນທາງກົງກັນຂ້າມ, ມຸມຮั້ວແບບລັດສະໝີແມ່ນມີຄວາມສຳຄັນຫຼາຍຕໍ່ການກຳນົດຄວາມຄົມຊັດ ແລະ ຄວາມແຂງແຮງຂອງຄົມຕັດ.
ການເຄືອບ ແລະ ປະສິດທິພາບຂອງເຄື່ອງຕັດ
ການເຄືອບຊ່ວຍເພີ່ມປະສິດທິພາບ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງຕັດໄດ້ຢ່າງຫຼວງຫຼາຍ. ການເຄືອບອາລູມີນຽມ ໄທທານຽມ ໄນໄຕຣດ (AlTiN) ມີຄວາມແຂງກວ່າ ໄທທານຽມ ໄນໄຕຣດ (TiAlN), ເຊິ່ງມີຄວາມຕ້ານທານການຂັດ ແລະ ຄວາມຮ້ອນສູງກວ່າ. ສິ່ງນີ້ຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື ແລະ ຫຼຸດຜ່ອນຮອບວຽນ, ໂດຍສະເພາະສຳລັບການເຄື່ອງຈັກເຄື່ອງຈັກເຮືອບິນ ແລະ ວັດສະດຸອາວະກາດ, ໂລຫະປະສົມນິກເກີນ, ເຫຼັກສະແຕນເລດ, ໂລຫະປະສົມໄທທານຽມ, ເຫຼັກຫລໍ່, ແລະ ເຫຼັກກາກບອນ.
ການເຄືອບ AlTiN ໃຫ້ຜົນປະໂຫຍດທີ່ສຳຄັນຫຼາຍຢ່າງຄື:
- ຄວາມທົນທານສູງ, ແຮງສຽດທານຕໍ່າເພີ່ມປະສິດທິພາບ ແລະ ຄວາມໜ້າເຊື່ອຖືໃນຂະບວນການເຈາະ.
- ຄວາມຕ້ານທານຄວາມຮ້ອນສູງຮັບປະກັນປະສິດທິພາບທີ່ສະໝໍ່າສະເໝີໃນສະຖານະການເຈາະທີ່ມີອຸນຫະພູມສູງ.
- ຄວາມແຂງສູງ: ການເຄືອບ AlTiN ມີຄວາມແຂງທີ່ໂດດເດັ່ນ, ດີກວ່າ TiN, ເຊິ່ງນຳໄປສູ່ຄວາມຕ້ານທານການສວມໃສ່ທີ່ດີກວ່າ ແລະ ຄວາມຄົມຂອງເຄື່ອງມືທີ່ຍາວນານຂຶ້ນ.
- ສະຖຽນລະພາບຄວາມຮ້ອນທີ່ດີເລີດ: AlTiN ຮັກສາຄວາມແຂງຂອງມັນໄວ້ໃນອຸນຫະພູມສູງ, ເຮັດໃຫ້ມັນເໝາະສຳລັບເຄື່ອງຈັກຄວາມໄວສູງບ່ອນທີ່ການສ້າງຄວາມຮ້ອນເປັນສິ່ງທີ່ໜ້າເປັນຫ່ວງ, ຊ່ວຍໃຫ້ຄວາມໄວໃນການຕັດໄວຂຶ້ນໂດຍບໍ່ມີການຫຼຸດຜ່ອນອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື.
- ຄວາມຕ້ານທານການຜຸພັງ: AlTiN ໃຫ້ຄວາມຕ້ານທານທີ່ດີຕໍ່ການຜຸພັງ, ເຊິ່ງຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໃນສະພາບແວດລ້ອມທີ່ການຜຸພັງສາມາດເຮັດໃຫ້ປະສິດທິພາບການຕັດຫຼຸດລົງ.
- ໃຫ້ຄວາມຕ້ານທານຄວາມຮ້ອນ ແລະ ການຜຸພັງທີ່ດີເລີດ, ຍັງຄົງຄວາມໝັ້ນຄົງຢູ່ທີ່ອຸນຫະພູມປະຕິບັດການສູງເຖິງ 1,292°F (ເຄື່ອງມືທີ່ບໍ່ໄດ້ເຄືອບທົນຕໍ່ອຸນຫະພູມປະມານ 572°F).
- ເຮັດໃຫ້ມີຄວາມໄວ ແລະ ອັດຕາປ້ອນທີ່ສູງຂຶ້ນເມື່ອປຸງແຕ່ງວັດສະດຸເຫຼັກ.
- ປະກອບສ່ວນໃຫ້ເຄື່ອງມືມີອາຍຸການໃຊ້ງານທີ່ດີຂຶ້ນ, ໂດຍສະເພາະໃນການປຸງແຕ່ງແບບແຫ້ງ ແລະ ສຳລັບວັດສະດຸເຊັ່ນ: ໂລຫະປະສົມໄທທານຽມ, ອິນໂຄເນລ, ໂລຫະປະສົມສະແຕນເລດ ແລະ ເຫຼັກຫລໍ່.
ການຕົກຕະກອນທາງກາຍະພາບ (PVD) ແລະ ການຕົກຕະກອນທາງເຄມີ (CVD) ແມ່ນຂະບວນການເຄືອບທົ່ວໄປທີ່ຊ່ວຍເພີ່ມອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືຢ່າງຫຼວງຫຼາຍ, ຫຼຸດຜ່ອນເວລາໃນການເຄື່ອງຈັກ, ແລະ ປັບປຸງການສຳເລັດຮູບ. ການເຄືອບເຫຼົ່ານີ້ປົກປ້ອງຄາໄບຈາກການກຳຈັດຄາໄບອອກກ່ອນໄວອັນຄວນ, ຊ່ວຍໃຫ້ຄວາມໄວໃນການປະຕິບັດເພີ່ມຂຶ້ນ, ຫຼຸດຜ່ອນເວລາຢຸດເຮັດວຽກ, ແລະ ປັບປຸງຄຸນນະພາບຂອງພື້ນຜິວທີ່ເຮັດວຽກຍ້ອນການຕັດທີ່ສະໝໍ່າສະເໝີຫຼາຍຂຶ້ນຕາມການເວລາ.
| ຄຸນສົມບັດ | ການເຄືອບ PVD | ການເຄືອບ CVD |
|---|---|---|
| ການຍຶດຕິດ | ດີ, ແຕ່ໂດຍທົ່ວໄປແລ້ວໜ້ອຍກວ່າ CVD | ດີກວ່າຍ້ອນການຜູກມັດທາງເຄມີທີ່ອຸນຫະພູມສູງ |
| ຄວາມໜາ | ບາງກວ່າ (ໂດຍປົກກະຕິ 1-5 ໄມຄຣອນ) | ໜາກວ່າ (ສູງສຸດ 30 ໄມຄຣອນ) |
| ຄວາມໜາແໜ້ນ | ໜາແໜ້ນກວ່າ | ມີຄວາມສະໝໍ່າສະເໝີໜ້ອຍລົງໃນຮູບຊົງເລຂາຄະນິດທີ່ສັບສົນ |
| ຄວາມແຂງ | ແຂງກວ່າ ແລະ ທົນທານຕໍ່ການສວມໃສ່ໄດ້ຫຼາຍກວ່າ | ສາມາດອະນຸຍາດໃຫ້ມີແຮງຕັດຕ່ຳກວ່າ |
| ຄວາມຕ້ານທານການສວມໃສ່ | ສູງກວ່າ | ດີ, ໂດຍສະເພາະສຳລັບການຂັດຖູ |
| ຄວາມຕ້ານທານອຸນຫະພູມ | ປະມານ 750°C | ສູງກວ່າ 1000°C |
| ແອັບພລິເຄຊັນ | ການເຄື່ອງຈັກຄວາມໄວສູງຂອງອາລູມິນຽມ ແລະ ໂລຫະປະສົມທີ່ບໍ່ແມ່ນເຫຼັກ; ວຽກງານທີ່ບໍ່ແມ່ນເຫຼັກທີ່ມີຄວາມແມ່ນຍໍາສູງ | ການເຄື່ອງຈັກວັດສະດຸທີ່ທົນທານເຊັ່ນ: ໂລຫະປະສົມ titanium, nickel, ແລະ cobalt; ທົນທານຕໍ່ການຂັດສູງ |
| ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື | ປັບປຸງຄວາມຕ້ານທານການສວມໃສ່ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື | ປັບປຸງອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື |
ເຄື່ອງຕັດແມ່ນເຄື່ອງມືພື້ນຖານສຳລັບການກຳຈັດວັດສະດຸທີ່ມີຄວາມແມ່ນຍຳສູງໃນການຜະລິດ. ພວກມັນຊ່ວຍໃຫ້ສາມາດສ້າງອົງປະກອບທີ່ສັບສົນໄດ້. ການເຂົ້າໃຈລັກສະນະທີ່ຫຼາກຫຼາຍ ແລະ ຫຼັກການປະຕິບັດງານຂອງມັນແມ່ນສິ່ງສຳຄັນຫຼາຍສຳລັບເຄື່ອງຈັກທີ່ມີປະສິດທິພາບ. ຄວາມຮູ້ນີ້ຊ່ວຍໃຫ້ມີປະສິດທິພາບສູງສຸດ. ການຄັດເລືອກທີ່ເໝາະສົມຮັບປະກັນຜົນໄດ້ຮັບທີ່ຕ້ອງການໃນການນຳໃຊ້ຕ່າງໆ.
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ໜ້າທີ່ຫຼັກຂອງເຄື່ອງຕັດຫຍ້າແມ່ນຫຍັງ?
ກ ເຄື່ອງຕັດ ເປັນເຄື່ອງມືໝູນວຽນ. ມັນເອົາວັດສະດຸອອກຈາກຊິ້ນວຽກ. ຂະບວນການນີ້ເຮັດໃຫ້ວັດຖຸດິບກາຍເປັນສ່ວນປະກອບທີ່ຕ້ອງການ.
ເຄື່ອງຕັດແບບ milling ທີ່ນິຍົມໃຊ້ຫຼາຍທີ່ສຸດແມ່ນຫຍັງ?
ໂຮງສີປາຍແມ່ນພົບເຫັນຫຼາຍ. ພວກມັນປະກອບມີໂຮງສີປາຍຮູບສີ່ຫຼ່ຽມມົນສຳລັບໜ້າດິນຮາບພຽງ ແລະ ໂຮງສີປາຍດັງບານສຳລັບຮູບຮ່າງໂຄ້ງ.
ເປັນຫຍັງການເລືອກວັດສະດຸຈຶ່ງສຳຄັນສຳລັບເຄື່ອງຕັດ?
ວັດສະດຸຂອງຊິ້ນວຽກກຳນົດຄຸນສົມບັດຂອງເຄື່ອງຕັດ. ວັດສະດຸທີ່ແຂງກວ່າຕ້ອງການວັດສະດຸພື້ນຖານ ແລະ ການເຄືອບທີ່ແຂງແຮງ. ສິ່ງນີ້ຮັບປະກັນຄວາມແມ່ນຍໍາ ແລະ ຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື.